
أسلاك لحام الألمنيوم للألمنيوم الرقيق: شرح عوامل الاختيار الرئيسية
قم بتعيين ورقة 6061-T6 مقاس 1.6 مم على المقعد بنفس سلك ER5356 مقاس 1.2 مم الذي تم تشغيله بشكل نظيف على لوحة مقاس 8 مم، ويمكن التنبؤ بالفشل: الاحتراق في الثلث الأول من الخرزة، والتشويه الذي يرفع الورقة، والمسامية خلف كل تردد. السلك الذي يعمل على لوحة سميكة هو مادة خاطئة في المقاطع الرقيقة لأن اختيار السلك، وليس إعدادات الجهاز، هو الذي يضبط توازن الحرارة. هذه هي عوامل الاختيار المهمة عندما يكون المعدن الأساسي 3 مم أو أقل.
لماذا يعاقب الألومنيوم الرقيق على اختيار الأسلاك الخاطئة
يفشل الألومنيوم الرقيق عندما يتجاوز مدخل الحرارة ما يمكن أن ينقله المقطع العرضي، ويحدد اختيار السلك مقدار الحرارة التي تدخل المفصل.
يوصل الألومنيوم الحرارة عند حوالي 237 واط/م ك، أي أسرع بأربع إلى خمس مرات من الفولاذ الطري، بينما تبلغ نقطة انصهاره 660 درجة مئوية فقط. تذوب طبقة الأكسيد الموجودة على السطح بالقرب من 2072 درجة مئوية. هذه الفجوة بين ذوبان القاعدة واختراق الأكسيد ضيقة جدًا بحيث تظهر أي حرارة إضافية من سلك كبير الحجم على الفور على شكل احتراق أو ترهل.
تصبح ثلاثة عوامل مرتبطة بالأسلاك هي المتغير الحاسم الذي يقل سمكه عن 3 مم:
- مدخلات الحرارة: يتطلب السلك ذو القطر الأكبر تيارًا أعلى ليذوب، ولا يمكن للجزء الرقيق أن يمتص تلك الطاقة بالسرعة الكافية.
- قوة القوس: تنتج الأسلاك الثقيلة مقاس 5xxx قوسًا أكثر سخونة وأكثر عدوانية يقطع المواد الرقيقة قبل أن يتجمد حمام السباحة.
- السيولة: السلك الذي يبلل بسرعة يغلق حوض اللحام بشكل أسرع، مما يقلل من الوقت الذي تبقى فيه المنطقة المنصهرة مفتوحة على لوح رقيق.
يحدث الاحتراق عندما يخترق حوض اللحام سمك المقطع بالكامل ويسقط المعدن المنصهر. في الألومنيوم الذي يقل سمكه عن 3 مم، يعد الاحتراق مشكلة في اختيار السلك قبل أن يكون مشكلة في الإعدادات.
عائلة السبائك أولاً: 4xxx مقابل 5xxx
بالنسبة للألمنيوم الرقيق، فإن عائلة 4xxx (الألومنيوم والسيليكون) هي الخيار الافتراضي الأكثر أمانًا، في حين يتم حجز أسلاك 5xxx (الألومنيوم والمغنيسيوم) للمفاصل التي تحتاج إلى قوتها أو مطابقة التآكل.
ER4043 و ER4047 هما المصنعان للأسلاك 4xxx اللذان يعتمد عليهما في المخزون الرقيق. إن محتواها من السيليكون بنسبة 5% و12% على التوالي يقلل من نطاق الذوبان ويزيد السيولة، وبالتالي فإن حوض اللحام يبلل ويتجمد بسرعة - التجميد السريع هو أفضل دفاع ضد الاحتراق. في المعادن الأساسية 6xxx مثل 6061، تقاوم الأسلاك 4xxx أيضًا التشققات الساخنة بشكل أفضل من الأسلاك 5xxx.
ER5356 وER5183، 5xxx، قوة ملحومة أعلى وتطابق جيد للألوان بعد الأنودة على معادن أساسية 5xxx. إن المقايضة على الصفائح الرقيقة عبارة عن قوس أكثر قسوة وحوض ترطيب أبطأ. عندما يحتاج المفصل حقًا إلى قوة 5xxx، فإن 1.0 مم ER5356 يكون عمليًا؛ نادرًا ما يتم تبرير 1.2 مم على مخزون 2 مم.
| معيار الاختيار | ER4043 (Al-Si5) | ER5356 (Al-Mg5) |
| أفضل مباراة معدنية أساسية | 3xxx، 6xxx، 6061، الألومنيوم المصبوب | 5xxx، 5052، 5083، 5086 |
| مقاومة التكسير الساخن على 6xxx | عالية | معتدل، يحتاج إلى تقنية دقيقة |
| قوة ملحومة | أقل، حوالي 170-200 ميجا باسكال | عاليةer, about 240-280 MPa |
| سيولة على ورقة رقيقة | ممتاز وسريع الترطيب | قوس أقل وأكثر قسوة |
| مطابقة اللون بأكسيد | رمادي أغمق | تطابق جيد على قاعدة 5xxx |
| خطر الاحتراق على 2 مم | أقل | عاليةer |
بالنسبة لمعظم الأقسام الرفيعة مقاس 6xxx، يعد خط إنتاج ER4043 الموجود أدناه نقطة بداية عملية للتشغيل التجريبي.
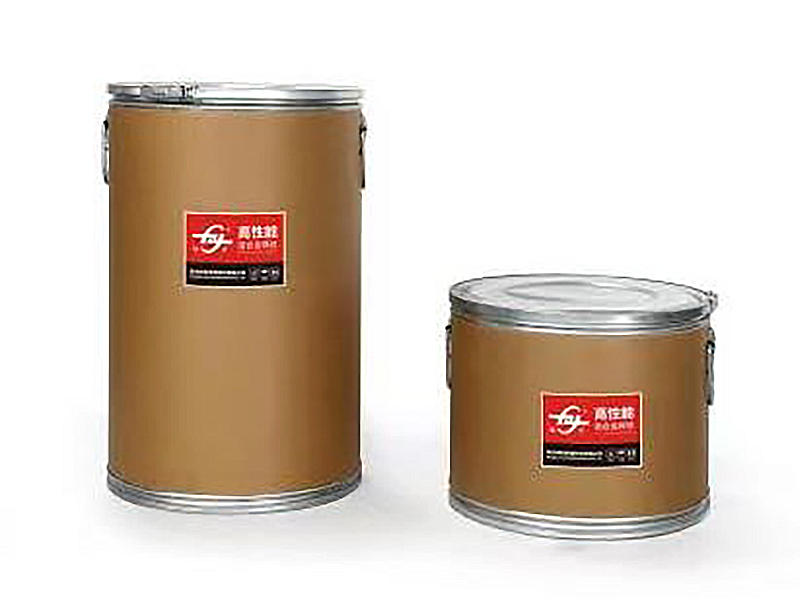 ER4043 سلك لحام ألومنيوم السيليكون للأقسام الرقيقة 6xxx يوفر هذا المعدن المحشو بالسيليكون بنسبة 5% قابلية تدفق واختراق جيدة، مما يجعله نقطة بداية عملية للتشغيل التجريبي على مقاطع ألومنيوم رفيعة مقاس 6xxx قبل ضبط قطر السلك. عرض المنتج →
قطر السلك يتحكم في إدخال الحرارة
قطر السلك هو الرافعة الأكثر مباشرة لمدخل الحرارة: بالنسبة للألومنيوم الذي يقل سمكه عن 3 مم، قم بالانخفاض من 1.2 مم إلى 1.0 مم أو 0.8 مم قبل لمس الجهد الكهربي أو سرعة السير.
استخدم سمك المفصل لتعيين قطر البداية، وتعامل مع النطاق الحالي كنتيجة، وليس كمدخل. يحتاج السلك الذي يبلغ قطره 1.2 مم إلى ما يقرب من 120-160 أمبير ليذوب بشكل صحيح؛ سلك 0.8 مم يذوب بشكل نظيف عند 60-90 أمبير. على ورقة 2 مم، هذا الفرق هو الخط الفاصل بين حبة متموجة وصف من الثقوب.
التغذية هي النصف الثاني من مشكلة القطر. سلك الألومنيوم ناعم، والسلك 0.8 مم لديه ما يقرب من ثلث قوة العمود البالغة 1.2 مم. ولهذا السبب فإن تفاوتات المصبوب والحلزون مهمة: يجب أن يبقى المصبوب، القطر الطبيعي لحلقات السلك، بين 300 و600 ملم، في حين أن الحلزون، وهو الرفع الرأسي من سطح مستو، يجب أن يبقى أقل من 12 ملم. تؤدي القيم خارج هذا النطاق إلى ظهور أعشاش الطيور، وبدء قوس غير منتظم، وتمديد سلك غير متناسق.
بالنسبة لتطبيقات 4xxx الرقيقة التي يجب أن يتجمد فيها المجمع بأسرع ما يمكن، فإن ER4047 الذي يحتوي على 12% من السيليكون يدفع السيولة إلى أبعد من ER4043.
 ER4047 سلك لحام ألومنيوم MIG مع 12% سيليكون مع 12% من السيليكون، يوفر هذا السلك سيولة أعلى من ER4043، مما يساعد على تجميد حوض اللحام بشكل أسرع لتطبيقات 4xxx الرقيقة. كما يوفر مقاومة ممتازة للتآكل وتشوه منخفض. عرض المنتج →
القدرة على التغذية وجودة العرض تقرر الاتساق
يعد اللحام المتسق للصفائح الرقيقة أمرًا مستحيلًا إذا كانت كيمياء السبائك وحالة السطح والتفاوتات الميكانيكية تنجرف بين البكرات.
تأتي مسامية الألومنيوم في الغالب من الهيدروجين، الناتج عن أكاسيد السطح، وسحب مواد التشحيم، والرطوبة الممتصة. يمكن للسلك الذي يبدو نظيفًا أن يحمل بقايا كافية لإنتاج مسامية في كل عملية لحام. يتحكم الموردون الموثوقون في الخط بأكمله - الصب، والتجانس، والرسم، والتنظيف، ولف الطبقات - ويدعمون كل عملية تسخين ببيانات الاختبار.
تشير الشهادات أيضًا إلى الصناعات التي يخدمها المورد بالفعل. علامات الطرف الثالث المقبولة لأسلاك لحام الألومنيوم تشمل ديسيبل، م، ABS، دنف، واحتجاز ثاني أكسيد الكربون. لقد اجتازت الشركة المصنعة التي تحمل شهادات النقل البحري وشهادات السكك الحديدية عمليات التدقيق التي لا تحاولها معظم مصانع الأسلاك ذات الأغراض العامة أبدًا. هانغتشو كونلي لمواد اللحام المحدودة هي إحدى هذه الشركات المصنعة: فهي تضع نفسها كمنتج بديل لأسلاك لحام الألومنيوم عالية الأداء، مع أكثر من 20 عامًا من الخبرة في إنتاج أسلاك الألومنيوم، وسعة سنوية تزيد عن 2500 طن، ويتم تصدير ما يقرب من نصف إنتاجها إلى أكثر من 30 دولة.
سير عمل الاختيار من خمس خطوات
ينطبق سير العمل المكون من خمس خطوات أدناه على كل مهمة مصنوعة من الألومنيوم الرقيق، سواء كنت تقوم بتشغيل MIG أو TIG أو GMAW النبضي.
- التعرف على السبيكة الأساسية والمزاج. قم بتأكيد ما إذا كانت سبيكة من سلسلة 6xxx مثل 6061-T6 أو سبيكة 5xxx مثل 5083، لأن هذا وحده هو الذي يحدد عائلة الحشو.
- قفل عائلة السبائك. استخدم 4xxx للمخزون الرقيق 6xxx و5xxx للمخزون الرقيق 5xxx؛ قم بمطابقة الحشو مع المعدن الأساسي قبل النظر في القطر.
- اختر القطر من جدول السُمك. ابدأ من 0.8 مم حتى 1.5 مم و1.0 مم من 1.5 إلى 3 مم؛ لا تتحرك إلا لمسافة تصل إلى 1.2 مم عندما يتجاوز المفصل 3 مم.
- التحقق من بيانات التغذية. تأكد من صب ما بين 300 و600 مم، والحلزون أقل من 12 مم، وسطح سلك نظيف ومشرق مع لف طبقة بكرة ثابتة.
- طلب مستندات ذات جودة يمكن تتبعها. اطلب شهادة الحرارة وتقرير تكوين السبائك ونسخًا من الشهادات مثل DB أو CE أو ABS أو DNV أو CCS قبل أمر التجربة الأول.
يستغرق العمل من خلال هذه النقاط الخمس حوالي عشر دقائق لكل تغيير في المادة ويزيل معظم حالات فشل الصفائح الرقيقة قبل أن تصل إلى خلية اللحام. للحصول على نسخة مختصرة من نفس المنطق، فإن دليل القرار السريع لاختيار الأسلاك في هذا الموقع يقوم بضغط جميع الشيكات الخمسة في بطاقة مرجعية واحدة.
الأسئلة المتداولة
ما هو أفضل سلك لحام ألومنيوم للألمنيوم الرقيق؟
بالنسبة لمعظم أعمال الألمنيوم الرقيقة التي تتراوح بين 1.5 و3 مم، فإن ER4043 عند 1.0 مم هي نقطة البداية الافتراضية. يعد ER4047 خيارًا أفضل عندما تحتاج إلى أقصى قدر من السيولة وأسرع تجميد ممكن، وينتمي ER5356 إلى معادن أساسية 5xxx حيث تكون القوة أو تطابق اللون أكثر أهمية من سهولة التحكم.
هل يمكنني استخدام ER5356 للألمنيوم الرقيق؟
نعم، بشرطين: أن يكون المعدن الأساسي من سبيكة 5xxx، وأن يكون القطر 1.0 مم أو أقل. حافظ على انخفاض التيار وسرعة السفر العالية، لأن القوس 5xxx الأكثر سخونة سوف يدفع الاحتراق بخلاف ذلك.
 ER5356 سلك لحام ألومنيوم لسبائك 5xxx وصفائح رقيقة يناسب هذا المعدن المحشو بالمغنيسيوم بنسبة 5% معادن أساسية مقاس 5xxx بمقاييس رفيعة عند استخدام أقطار 1.0 مم أو أصغر. حافظ على انخفاض التيار وسرعة السفر العالية لتجنب الاحتراق. عرض المنتج →
ما هو قطر السلك الأفضل للألومنيوم 1.5 إلى 2 مم؟
استخدم 0.8 مم لنطاق 1.5 مم و1.0 مم للانتقال إلى 2 مم. كلاهما يحافظ على تيار أقل من 110 أمبير، مما يمنح حوض اللحام وقتًا كافيًا للتصلب قبل أن تخترق الحرارة القسم بأكمله.
لماذا يستمر لحام الألمنيوم الرفيع في التشقق؟
إن التشقق على الصفائح الرقيقة مقاس 6xxx يكون دائمًا تشققًا ساخنًا من حشو غني بالمغنيسيوم أو حوض لحام صغير الحجم. قم بالتبديل إلى ER4043 أو ER4047، وحافظ على نظافة المفصل، وقم بزيادة سرعة السير حتى لا يسكن حوض السباحة.
NEXT:أسلاك سبائك الألومنيوم للطباعة ثلاثية الأبعاد: الخصائص والتطبيقات والمزايا في تصنيع المواد المضافة المعدنية
منتجات ذات صله
-
 عرض المزيد
5154 سلك لحام من سبائك الألومنيوم
-
 عرض المزيد
ER4043 سلك لحام الألومنيوم السيليكون
-
 عرض المزيد
ER4047 سلك لحام ألومنيوم ميج
-
 عرض المزيد
ER5154 سلك سبائك المغنيسيوم
-
 عرض المزيد
ER5087 سلك لحام ألومنيوم مغنيسيوم
-
 عرض المزيد
سلك لحام الألمنيوم ER5183
-
 عرض المزيد
سلك لحام الألمنيوم ER5356
-
 عرض المزيد
ER5554 سلك لحام الألمنيوم
-
 عرض المزيد
ER5556 سلك لحام الألمنيوم
-
 عرض المزيد
ER1100 سلك لحام الألمنيوم
-
 عرض المزيد
ER5754 سلك لحام الألمنيوم
-
 عرض المزيد
ER2319 سلك لحام الألمنيوم

