
لماذا يعمل سلك لحام الألومنيوم ER5183 بشكل جيد على 5083
عندما يلزم ربط أجزاء الألومنيوم، يكون لسلك الحشو اتصال مباشر بكيفية تصرف الوصلة النهائية. لا يقتصر الاختيار على مجرد اختيار سلك يمكن أن يذوب أثناء اللحام. إن تركيبة المعدن الأساسي وحالة الوصلة وعملية اللحام وطريقة التعامل مع السلك قبل الاستخدام يمكن أن تؤثر جميعها على النتيجة.
هذا مهم بشكل خاص عند العمل مع الألومنيوم 5083. ويرتبط على نطاق واسع بالتطبيقات التي تكون فيها القوة والمقاومة للتآكل مهمة، لذلك يجب أن تتناسب مادة الحشو مع خصائص المعدن الأساسي. يعتبر سلك لحام الألومنيوم ER5183 شائعًا لهذا النوع من العمل نظرًا لأن تركيبته مناسبة لسبائك الألومنيوم ذات المحتوى العالي نسبيًا من المغنيسيوم.
وبالتالي فإن العلاقة بين سلك الحشو و5083 هي أكثر من مجرد تطابق بسيط بين المنتج والمنتج. يمكن أن يؤثر تركيب المواد وقطر السلك وظروف التدريع ونظافة السطح والتخزين والتحكم في الإنتاج على عملية اللحام. إن النظر إلى هذه العوامل معًا يعطي صورة أوضح عن سبب استخدام ER5183 مع 5083 وما يمكن أن يؤثر على أدائه أثناء التصنيع.
ما الذي يجعل ER5183 مناسبًا لحام الألومنيوم 5083
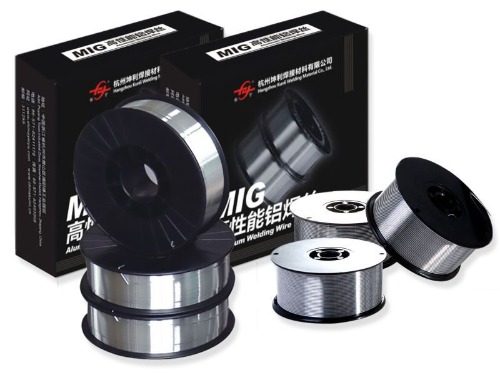
يبدأ الاتصال بين ER5183 و5083 بخصائصهما المادية. كلاهما عبارة عن سبائك ألومنيوم مرتبطة بالمغنيسيوم كعنصر مهم في صناعة السبائك. وهذا يجعل مادة الحشو متوافقة مع المتطلبات العامة لحام الألومنيوم عالي المغنيسيوم.
يحتاج سلك الحشو إلى تشكيل معدن لحام يعمل مع المعدن الأساسي المحيط. إذا كانت تركيبة الحشو متطابقة بشكل سيئ، فقد لا توفر الوصلة النهائية الخصائص المتوقعة من المادة الأصلية. بالنسبة لـ 5083، يساعد اختيار مادة الحشو المحتوية على المغنيسيوم في الحفاظ على علاقة مناسبة بين منطقة اللحام والمادة الأم.
هناك عدة عوامل يجب مراعاتها عند تقييم هذه المطابقة:
| الاعتبار | لماذا يهم |
| تكوين المعادن الأساسية | يؤثر على اختيار مادة الحشو |
| محتوى المغنيسيوم | يؤثر على خصائص معدن اللحام |
| بيئة التآكل | يمكن أن تؤثر على اختيار الحشو |
| المتطلبات المشتركة | تؤثر على طريقة اللحام واختيار المواد |
| حالة السطح | يمكن أن تؤثر على اتساق اللحام |
نقطة أخرى هي أن اللحام يغير المادة محليًا. تتعرض المنطقة المحيطة بالمفصل للتسخين والذوبان والتبريد، وبالتالي فإن معدن اللحام لا يتصرف ببساطة مثل جزء لم يمس من المعدن الأساسي. يساعد اختيار مادة حشو ذات تركيبة متوافقة على تقليل الاختلافات غير الضرورية بين اللحام والألمنيوم المحيط.
لهذا السبب، غالبًا ما يرتبط سلك لحام الألومنيوم ER5183 بلحام 5083 حيث يجب أن تظل خصائص الوصلة النهائية متوافقة مع خصائص المادة الأساسية.
كيف يؤثر محتوى المغنيسيوم على أداء اللحام ER5183
للمغنيسيوم دور مهم في سلوك سبائك الألومنيوم والمغنيسيوم. وفي سلك الحشو يؤثر وجوده على خصائص المعدن المتكون في منطقة اللحام.
لا يمكن رؤية كمية المغنيسيوم بشكل منفصل عن بقية تركيبة السبائك. يتم إنتاج سلك اللحام بنطاق مواد محدد بحيث يظل سلوكه ثابتًا من دفعة إلى أخرى. يمكن أن تؤثر التغييرات في التركيب على الطريقة التي يتصرف بها المعدن المنصهر بالإضافة إلى خصائص اللحام المبرد.
بالنسبة لـ ER5183، يساهم المغنيسيوم في الخصائص المتوقعة من الحشو المصمم لسبائك الألومنيوم عالية المغنيسيوم. وهذا هو أحد الأسباب التي يتم أخذها في الاعتبار عند لحام مواد مثل 5083.
ومع ذلك، فإن إضافة المغنيسيوم أو التحكم فيه لا يعني مجرد زيادة عنصر واحد. التوازن العام للسبائك مهم. يمكن أن تؤثر العناصر والشوائب الأخرى أيضًا على حالة السلك النهائي ومعدن اللحام.
أثناء الإنتاج، يحتاج المصنعون إلى الانتباه إلى ما يلي:
- اتساق المواد الخام
- تكوين سبائك
- ظروف الذوبان والمعالجة
- نظافة المواد
- حالة السلك النهائية
وينطبق نفس المبدأ أثناء اللحام. إذا كان سلك الحشو ملوثًا أو تم التعامل معه بشكل غير صحيح، فقد لا تترجم خصائص المادة المقصودة إلى عملية لحام متسقة.
من الناحية العملية، يساعد دور المغنيسيوم في تفسير سبب اعتبار سلك لحام الألومنيوم ER5183 ضمن 5083 بدلاً من معاملة جميع أسلاك لحام الألومنيوم كمواد قابلة للتبديل.
لماذا يهم قطر السلك عند استخدام ER5183
قطر السلك هو مواصفات بسيطة نسبيًا، لكنه يمكن أن يؤثر على كيفية التحكم في عملية اللحام. لا يتصرف السلك الأصغر أو الأكبر بنفس الطريقة تمامًا عندما يتم تغذيته من خلال معدات اللحام.
يتم توصيل القطر المحدد بمعدات اللحام، تصميم الوصلة، سمك المادة، وموقع العمل. يمكن للسلك غير المتوافق بشكل جيد مع الإعداد أن يجعل التغذية أو التحكم في القوس أكثر صعوبة.
يمكن أن يؤثر قطر السلك على عدة جوانب عملية:
- مدى ثبات تغذية السلك
- مقدار مادة الحشو التي تدخل المفصل
- كيف يتحكم المشغل في اللحام
- مدى سهولة مرور السلك عبر المعدات
- كيف يجب ضبط إعدادات اللحام
بالنسبة لحام الألومنيوم، تستحق حالة التغذية اهتمامًا خاصًا لأن سلك الألومنيوم ناعم نسبيًا. يمكن أن يؤثر مسار التغذية الذي تم ضبطه بشكل سيئ، أو المقاومة المفرطة، أو مكون الاتصال غير المناسب على مدى سلاسة وصول السلك إلى منطقة اللحام.
حالة التخزين المؤقت مهم أيضا. إذا تم جرح السلك بشكل غير متساو أو تعرض للتلف أثناء المناولة، فقد تظهر مشاكل في التغذية حتى عندما يكون قطر السلك الاسمي مناسبًا.
ولذلك ينبغي النظر في اختيار قطر سلك لحام الألومنيوم ER5183 مع معدات اللحام والمفاصل وليس كقرار شراء منفصل.
كيف تؤثر إعدادات حماية الغاز واللحام على ER5183
بمجرد اختيار سلك الحشو والمعدن الأساسي، تصبح ظروف اللحام المحيطة مهمة. يتفاعل الألمنيوم بسهولة مع الجو المحيط عند تسخينه، لذلك تحتاج منطقة اللحام إلى حماية مناسبة.
يساعد غاز التدريع على فصل منطقة اللحام المنصهرة عن الهواء المحيط. إذا تم إزعاج تغطية الغاز، فقد يصبح اللحام أكثر عرضة للتلوث. يمكن أن يؤثر تدفق الغاز، وموضع الشعلة، والتسربات، والتيارات الهوائية، وحالة معدات توصيل الغاز على الحماية حول المفصل.
تحتاج إعدادات اللحام أيضًا إلى العمل معًا. التيار والجهد وتغذية الأسلاك وسرعة السفر وحركة الشعلة ليست عناصر تحكم مستقلة. يمكن أن يؤدي تغيير أحد الإعدادات إلى تغيير الطريقة التي يتصرف بها الآخرون.
على سبيل المثال، إذا تمت تغذية السلك بمعدل لا يتوافق مع ظروف اللحام، فقد يصبح القوس غير مستقر. إذا تحركت الشعلة بسرعة كبيرة جدًا، فقد لا يتلقى المفصل ما يكفي من الحرارة أو مادة الحشو. التحرك ببطء شديد يمكن أن يخلق حرارة زائدة في المنطقة المحلية.
تعتمد العملية المتسقة عادة على التحقق من عدة أشياء في نفس الوقت:
- تم ضبط معدات اللحام بشكل صحيح.
- يصل غاز التدريع إلى منطقة اللحام دون انقطاع.
- يتحرك السلك عبر مسار التغذية بسلاسة.
- يتم تحضير الأسطح المشتركة بشكل صحيح.
- تظل حركة الشعلة ثابتة إلى حد معقول.
هذه الشروط مهمة لأن سلك لحام الألومنيوم ER5183 لا يمكنه التعويض عن كل مشكلة تنشأ عن إعدادات المعدات غير المناسبة أو سوء إعداد المفاصل.
لماذا يمكن أن تحدث المسامية مع أسلاك لحام الألومنيوم ER5183
تعد المسامية إحدى المشكلات التي يمكن أن تجذب الانتباه أثناء لحام الألمنيوم. قد تتشكل جيوب غازية صغيرة في معدن اللحام عندما ينحصر الغاز غير المرغوب فيه عندما تبرد المادة المنصهرة.
سلك الحشو ليس سوى مصدر واحد محتمل للمشاكل. يمكن أيضًا أن تساهم الرطوبة أو الزيت أو الأوساخ أو سطح القاعدة غير النظيف أو الحماية غير الكافية في حدوث المشكلة.
ولذلك ينبغي مراعاة البيئة المحيطة عند ظهور لحام مسامي. قد يتصرف السلك الذي تعرض للتلوث بشكل مختلف عن المادة النظيفة. الأمر نفسه ينطبق على المعدن الأساسي. يمكن أن تدخل الرواسب السطحية إلى منطقة اللحام وتتداخل مع العملية.
تشمل المناطق المشتركة التي يجب فحصها ما يلي:
- سطح السلك
- سطح معدني أساسي
- شروط التخزين
- إمدادات الغاز
- معدات توصيل الغاز
- التحضير المشترك
- حركة اللحام
يمكن أيضًا ربط المسامية بظروف اللحام غير المتسقة. قد تؤدي التغييرات المفاجئة في تغطية الغاز أو موضع الشعلة إلى تعريض منطقة اللحام المنصهرة للهواء. يمكن أن يكون للاضطراب المفرط حول منطقة اللحام تأثير مماثل.
بدلاً من أن ننسب كل مسام إلى مادة الحشو، فمن المفيد التحقق من بيئة اللحام الكاملة. يعد هذا الأسلوب ذا أهمية خاصة عند استخدام سلك لحام الألومنيوم ER5183 لأن السلك والمواد الأساسية والمعدات والظروف المحيطة كلها تتفاعل أثناء عملية اللحام.
هل يمكن استخدام ER5183 لسبائك الألومنيوم الأخرى
يرتبط ER5183 بـ 5083، لكن استخدامه لا يقتصر على سبيكة ألومنيوم واحدة. والسؤال الأكثر فائدة هو ما إذا كانت تركيبة الحشو مناسبة للمعدن الأساسي المعين ومتطلبات الوصلة النهائية.
قد يكون لسبائك الألومنيوم والمغنيسيوم الأخرى خصائص تجعل الحشو المحتوي على المغنيسيوم مناسبًا. ومع ذلك، فإن حقيقة أن مادتين كلاهما من سبائك الألومنيوم لا تعني تلقائيًا أنه يجب عليهما استخدام نفس سلك الحشو.
عند النظر في سبيكة أخرى، يجب التحقق من عدة نقاط:
| الاعتبار المادي | سؤال للنظر فيه |
| عائلة سبائك | هل التركيبة المعدنية الأساسية متوافقة مع الحشو؟ |
| الغرض المشترك | ما هي الخصائص المطلوبة من المنطقة الملحومة؟ |
| ظروف التآكل | هل سيتعرض المفصل لبيئة متطلبة؟ |
| طريقة اللحام | هل الحشو مناسب للعملية المختارة؟ |
| شروط التصنيع | هل يمكن تغذية السلك والتحكم فيه بشكل صحيح؟ |
وهذا أيضًا هو المكان الذي تصبح فيه المقارنات بين مواد الحشو المختلفة مفيدة. قد يتم اختيار الحشو المصمم لمجموعة واحدة من سبائك الألومنيوم لأسباب مختلفة عن الحشو المصمم لمجموعة أخرى.
لذلك يجب أن يبدأ الاختيار بالمعدن الأساسي ومتطلبات الوصلة. قد يكون سلك لحام الألومنيوم ER5183 مناسبًا في بعض المواقف التي تتضمن سبائك ألومنيوم أخرى، ولكن يجب مراعاة الملاءمة لكل حالة على حدة بدلاً من افتراضها من اسم السبائك وحده.
كيف ينبغي تخزين سلك اللحام ER5183 والتعامل معه
يمكن أن تؤثر حالة سلك اللحام قبل وصوله إلى شعلة اللحام على عملية العمل. لذلك يعد التخزين المناسب جزءًا من التحكم في المواد وليس مشكلة تبدأ فقط عند بدء اللحام.
يجب حماية السلك من الرطوبة والغبار والزيت والملوثات الأخرى. يمكن أن تساعد عبوته الأصلية في حماية المواد أثناء التخزين، ولكن التعامل معها بعد الفتح مهم أيضًا.
يمكن لبعض الممارسات الأساسية أن تساعد في الحفاظ على حالة السلك:
- احتفظ بالأسلاك غير المستخدمة في منطقة تخزين نظيفة وجافة.
- تجنب وضع مكبات مفتوحة حيث يمكن أن تتجمع الرطوبة.
- تعامل مع السلك بمعدات نظيفة.
- أبقِ السلك بعيدًا عن الزيوت والملوثات الأخرى.
- افحص البكرة قبل وضعها على معدات اللحام.
- حماية المواد المستخدمة جزئيا عندما لا يتم استخدامها.
ينبغي أيضًا الاهتمام بأضرار التغليف. في حالة فتح العبوة أو تمزيقها أو تعرضها لظروف غير مناسبة، يجب فحص السلك قبل الاستخدام.
يرتبط التخزين بشكل خاص بسلك لحام الألومنيوم ER5183 لأن التلوث قد لا يكون مرئيًا دائمًا في لمحة. يمكن أن يبدو السلك صالحًا للاستخدام في حين أن حالة سطحه قد تغيرت بالفعل.
إن التعامل الجيد لا يحل محل الإعداد المناسب للحام، ولكنه يزيل أحد مصادر الاختلاف التي يمكن تجنبها من العملية.
ما أهمية فحص الجودة لسلك اللحام ER5183
تبدأ مراقبة الجودة قبل تسليم السلك لعملية اللحام. يحتاج المنتج النهائي إلى الحفاظ على تركيبة مادية وحالة مادية متسقة حتى يمكن معالجته واستخدامه بطريقة يمكن التنبؤ بها.
بالنسبة للمصنعين، فحص السلك يتضمن أكثر من مجرد النظر إلى مظهره. تحتاج عملية الإنتاج إلى ضوابط في مراحل مختلفة، بدءاً من المواد الخام مروراً بالتشكيل ومعالجة الأسطح واللف والتعبئة.
يمكن أن تشمل مجالات التفتيش المهمة ما يلي:
| منطقة الجودة | ما يتم فحصه |
| تكوين المواد | اتساق السبائك |
| قطر السلك | الانتظام على طول السلك |
| حالة السطح | سطح نظيف ومناسب |
| شكل السلك | تشكيل متسقة واللف |
| حالة التغذية | حركة سلسة من خلال المعدات |
| التعبئة والتغليف | الحماية أثناء التخزين والنقل |
يستحق قطر السلك اهتمامًا خاصًا لأن الاختلافات الصغيرة يمكن أن تؤثر على سلوك التغذية. تعتبر حالة السطح مهمة أيضًا لأن البقايا أو التلوث يمكن أن يصبح مصدرًا لمشاكل اللحام.
لا ينبغي إغفال التخزين المؤقت. تسمح البكرة المشكلة بشكل صحيح للسلك بمغادرة العبوة بطريقة يمكن التحكم فيها. يمكن أن يؤدي اللف غير المستوي أو السلك التالف أو سوء التعامل إلى صعوبات في التغذية حتى عندما تتوافق المادة نفسها مع التركيبة المقصودة.
ل سلك لحام الألمنيوم ER5183 وبالتالي فإن التحكم في الإنتاج يربط بين عدة مراحل قد تبدو غير مرتبطة في البداية. يؤثر تركيب المادة على معدن اللحام، ويؤثر تشكيل الأسلاك على التغذية، وتؤثر حالة السطح على النظافة، ويؤثر التغليف على كيفية وصول المادة إلى نقطة الاستخدام.
وبالتالي فإن العلاقة بين ER5183 و5083 تتشكل بأكثر من مجرد سبيكة الحشو نفسها. إن المعدن الأساسي، وتركيبة الحشو، وحالة السلك، وإعداد اللحام، وإعداد المفاصل، والتخزين، وضوابط التصنيع كلها لها دور في تحديد كيفية تصرف عملية اللحام.
NEXT:كيف يمكنك التحكم في مصنعو أسلاك لحام الألومنيوم في جودة الأسلاك
منتجات ذات صله
-
 عرض المزيد
5154 سلك لحام من سبائك الألومنيوم
-
 عرض المزيد
ER4043 سلك لحام الألومنيوم السيليكون
-
 عرض المزيد
ER4047 سلك لحام ألومنيوم ميج
-
 عرض المزيد
ER5154 سلك سبائك المغنيسيوم
-
 عرض المزيد
ER5087 سلك لحام ألومنيوم مغنيسيوم
-
 عرض المزيد
سلك لحام الألمنيوم ER5183
-
 عرض المزيد
سلك لحام الألمنيوم ER5356
-
 عرض المزيد
ER5554 سلك لحام الألمنيوم
-
 عرض المزيد
ER5556 سلك لحام الألمنيوم
-
 عرض المزيد
ER1100 سلك لحام الألمنيوم
-
 عرض المزيد
ER5754 سلك لحام الألمنيوم
-
 عرض المزيد
ER2319 سلك لحام الألمنيوم

